Промышленные логические контроллеры
Программируемый логический контроллер (ПЛК)
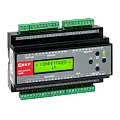
Программируемый логический контроллер (ПЛК, англ. PLC) – это специализированный промышленный микропроцессорный компьютер, который автоматизирует управление оборудованием и технологическими процессами. У него есть процессор, память, входы для подключения датчиков и выходы для управления исполнительными механизмами. Ключевая особенность – гибкость: логику работы можно запрограммировать под конкретную задачу, а при необходимости переписать.
Принцип работы ПЛК
ПЛК непрерывно выполняет цикл из трёх этапов:
- Опрос входов. Считывает состояния датчиков, переключателей и других устройств.
- Выполнение программы. Процессор анализирует полученные данные по заложенному алгоритму (логические операции, математические вычисления) и принимает решение.
- Установка выходов. Формирует и отправляет управляющие сигналы на исполнительные механизмы (включение контакторов, открытие клапанов, подача сигналов на частотные преобразователи).
Затем цикл повторяется.
ПЛК заменяет собой шкафы, которые раньше состояли из тысяч механических реле и таймеров. Он внедряется везде, где есть логика: «если случилось «A», то сделай «B», через «C» секунд».
Наиболее важные характеристики при выборе ПЛК
| Параметр | Описание |
|---|---|
| Количество и тип входов/выходов (I/O) |
Самый главный критерий. Желательно закладывать резерв (15–30%) на будущее расширение. Делятся на:
|
| Производительность и память |
Определяется тактовой частотой процессора, временем цикла сканирования и объёмом памяти (программной и данных). Время цикла – время выполнения одного цикла программы (опрос входов → обработка → выдача команд → обновление выходов). Для простых задач достаточно 10–20 мс, для высокоскоростных и точных (упаковка, резка, станки ЧПУ) нужны контроллеры с циклом менее 1 мс. |
| Коммуникационные интерфейсы | Наличие портов (RS-232/485, Ethernet, USB) и поддержка промышленных сетей (Modbus, Profinet, EtherNet/IP, CANopen) для связи с операторскими панелями, SCADA, другим оборудованием и вышестоящими системами MES/ERP. |
| Условия эксплуатации | Диапазон рабочих температур (от –40 до +70 °C), влажность, степень защиты корпуса (IP20, IP67), устойчивость к вибрации и электромагнитным помехам – всё должно соответствовать реальной среде установки. |
| Масштабируемость | Возможность расширения системы путём добавления дополнительных модулей I/O или подключения удалённых станций через полевые шины. Для крупных объектов это критично. |
| Надёжность и резервирование | Наличие функций горячей замены, дублирования процессора или блоков питания, самодиагностики – для ответственных производств, где недопустимы остановки. |
| Конструктивное исполнение |
|
Специализация ПЛК
ПЛК не всегда универсальны. Существуют специализированные, заточенные под конкретные условия эксплуатации и/или стандарты безопасности.
Краткое описание ПЛК по назначению (наиболее распространённых):
- Классические универсальные ПЛК – применяются для 80% общепромышленных задач (управление насосами, вентиляцией, конвейерами).
- ПЛК управления движением (Motion Control) – для точного и синхронизированного управления сервоприводами и шаговыми двигателями в робототехнике и станках с ЧПУ.
- ПЛК безопасности (Safety PLC) – имеют резервированную внутреннюю архитектуру (два процессора, проверяющих друг друга). Они управляют цепями аварийной остановки, световыми завесами безопасности и гарантируют отключение оборудования при опасности, даже если часть самого контроллера выйдет из строя.
- Резервированные (отказоустойчивые) ПЛК (Fault‑Tolerant) – системы со 100% дублированием. Работают парами: если основной контроллер «зависнет» или сгорит, резервный мгновенно (за микросекунды) продолжит управление без останова техпроцесса.
- Специализированные климатические / HVAC‑контроллеры – ПЛК для систем вентиляции, кондиционирования и котельных. Часто имеют специфические встроенные входы для датчиков температуры (Pt100, NTC) и готовую (но настраиваемую) прошивку прямо с завода.
- Удалённые терминалы (RTU) – ПЛК со сверхнизким энергопотреблением и встроенными модемами (GSM/3G/4G/радио). Специализированы для работы на удалённых необитаемых объектах (нефтяные скважины, распределительные подстанции в полях). Работают при температурах от –40 до +70 °C.
Примеры применения ПЛК
Автоматизация водоканала (насосная станция)
Роль ПЛК: принимает аналоговый сигнал от датчика давления. Если давление в трубах упало (утро – люди просыпаются, умываются; вечер – люди пришли с работы готовят ужин, моются), то ПЛК даёт команду частотному преобразователю увеличить обороты главного насоса или, если недостаточно, подключить резервный насос напрямую через контактор.
Промышленный упаковочный станок (кондитерская фабрика)
Роль ПЛК: отслеживает положение упаковочной плёнки по оптическому датчику (ищет фотометку). Как только метка проходит, ПЛК даёт команду сервоприводу резко опустить горячий нож, отрезать пакет с конфетами, запаять его и запустить конвейер дальше.
Управление вентиляцией
Роль ПЛК: измеряет уровень углекислого газа и/или температуру на улице и в помещении. На основе анализа этих данных он плавно открывает воздушные заслонки, регулирует клапан подачи горячей воды в радиатор (чтобы воздух не шёл ледяным) и защищает калорифер от замерзания зимой, включая аварийный прогрев.
Пищевая промышленность
Роль ПЛК: контролирует температуру в пастеризаторе и скорость движения конвейера с бутылками на линии розлива.
Основные параметры ПЛК
При выборе программируемого логического контроллера (ПЛК) важно понимать, что означают его ключевые характеристики. Ниже — детальный разбор основных параметров.
1. Входы и выходы (I/O)
Входы и выходы — это «окна» ПЛК во внешний мир. Через них контроллер получает сигналы от датчиков и отдаёт команды исполнительным механизмам.
Типы:
- Дискретные (цифровые) входы/выходы (DI/DO) работают по принципу «включено/выключено» (24 В или 0 В). Используются для подключения кнопок, концевых выключателей, датчиков приближения, промежуточных реле и индикации.
Типы цифровых выходов: релейные и транзисторные
Выходы ПЛК бывают двух основных типов — релейные и транзисторные. Их принципиальное различие — в способе коммутации:
| Характеристика | Релейные выходы | Транзисторные выходы |
|---|---|---|
| Принцип работы | Механический — электромагнит замыкает/размыкает контакты | Электронный — управление током через полупроводниковый переход |
| Напряжение | AC 220 В или DC 24 В (без полярности) | Только DC 24 В (с полярностью) |
| Ток нагрузки | До 2 А | 0,2–0,3 А |
| Скорость переключения | Медленная (~10–20 мс) | Быстрая (~0,2–0,5 мс, до 10 мкс на спецканалах) |
| Срок службы | Ограничен (механический износ контактов) | Практически неограничен (только старение электроники) |
| Гальваническая развязка | Есть (физический разрыв цепи) | Нет |
| Защита от КЗ | Обычно отсутствует | Часто есть встроенная |
Когда что выбирать:
- Релейные выходы — для управления контакторами, пускателями, электромагнитными клапанами, индикацией — там, где важна высокая нагрузочная способность, а частота переключений невелика.
- Транзисторные выходы — для управления сервоприводами, шаговыми двигателями, частотными преобразователями, ШИМ-сигналами — где требуется высокая частота и долговечность.
Если транзисторного выхода не хватает по току, можно добавить внешнее промежуточное реле или твердотельное реле.
- Аналоговые входы/выходы (AI/AO) работают с непрерывным сигналом — например, 4–20 мА или 0–10 В. Применяются для датчиков температуры, давления, веса, уровня жидкости, а также для задания скорости частотным преобразователям.
-
Высокоскоростные входы и выходы (HSI/HSO).
HSI (High-Speed Input) и HSO (High-Speed Output) — это специализированные каналы для работы с быстрыми импульсными сигналами, которые обычные дискретные входы/выходы обработать не успевают.
HSI (высокоскоростные входы) предназначены для:
- Подсчёта импульсов от энкодеров и датчиков скорости.
- Измерения частоты и длительности импульсов.
- Фиксации моментов наступления событий с привязкой ко времени.
- Работы в режимах высокоскоростных счётчиков (до 100–250 кГц и выше).
HSO (высокоскоростные выходы) позволяют:
- Генерировать импульсные последовательности заданной частоты.
- Формировать ШИМ-сигналы (широтно-импульсная модуляция) для управления двигателями.
- Управлять сервоприводами в режимах «импульс/направление» и квадратурной модуляции.
Где применяются:
- Управление шаговыми и серводвигателями (позиционирование)
- Считывание сигналов с инкрементальных энкодеров
- Точное измерение скорости вращения
- Формирование управляющих импульсов для частотных преобразователей
Частота HSI/HSO может достигать 100 кГц, а в продвинутых системах — до 250 кГц и выше. Модули HSI обычно имеют несколько каналов (например, 6 или 10), поддерживающих различные типы входных сигналов — дифференциальные и с общим проводом.
2. Интерфейсы и протоколы связи
Интерфейс — это физический способ подключения ПЛК к другим устройствам: разъёмы, порты, кабели. Самые распространённые:
- RS-232 — последовательный порт для связи «точка-точка» на небольшие расстояния.
- RS-485 — последовательная шина для объединения многих устройств (до 32 и более) на расстояние до 1,2 км.
- Ethernet — стандартная компьютерная сеть (чаще всего 10/100 Мбит).
- USB — для программирования и отладки.
Протокол — это «язык», на котором устройства общаются друг с другом. Это набор правил, определяющих, как именно упаковываются, отправляются, принимаются и проверяются на ошибки передаваемые данные. Даже если у двух устройств одинаковый физический интерфейс (например, Ethernet), без общего протокола они не поймут друг друга.
Самые распространённые протоколы.
| Протокол | Экосистема / Вендор | Типичная скорость | Назначение |
|---|---|---|---|
| Modbus RTU | Универсальный | 50–200 мс цикл | Простой обмен данными с датчиками, счётчиками, устаревшим оборудованием. |
| Modbus TCP | Универсальный | 10–30 мс цикл | То же, но по Ethernet. Самый дешёвый и простой вариант. |
| PROFINET | Siemens | RT: 1–4 мс, IRT: до 250 мкс | Процессная автоматика + движение в одной сети. Диагностика, безопасность. |
| EtherNet/IP | Rockwell / Allen‑Bradley | 1–10 мс | Общая заводская автоматизация, интеграция с IT-системами. |
| EtherCAT | Beckhoff, Omron, многие производители сервоприводов | ~100 мкс (100 узлов) | Многоосевое управление движением, робототехника, упаковка. |
| CANopen | Универсальный | — | Управление приводами, датчиками в компактных системах. |
Ключевой принцип выбора: протокол чаще всего определяется производителем основного оборудования. Если у вас PLC Siemens — логично использовать PROFINET. Если Rockwell — EtherNet/IP. При смешанном оборудовании применяют протокольные шлюзы (преобразователи).
Важно! PROFINET, EtherNet/IP и EtherCAT — все работают по физическому интерфейсу Ethernet, но несовместимы на уровне протоколов. Устройства Modbus TCP и PROFINET можно подключить к одному коммутатору, но они не «увидят» друг друга без специальной настройки или шлюза.
3. Производительность и память
Производительность ПЛК определяется тремя ключевыми факторами:
- Тактовая частота процессора — измеряется в МГц. Современные ПЛК используют 32-битные процессоры с частотами от десятков до сотен МГц. Чем выше частота — тем быстрее процессор выполняет инструкции. Например, некоторые контроллеры выполняют базовую логическую операцию (LD) за 0,98 наносекунды, а у других время выполнения инструкции — 0,065 мкс.
-
Время цикла сканирования — это время одного полного прохода цикла «опрос входов → выполнение программы → обновление выходов». Измеряется в миллисекундах (мс) или микросекундах (мкс).
- Для простых задач (управление насосами, вентиляцией) достаточно 10–20 мс.
- Для большинства промышленных задач — 1–4 мс.
- Для высокоточного управления движением — менее 1 мс, вплоть до 250 мкс и 100 мкс.
- Тактовый (тактовый) контроль — некоторые ПЛК позволяют жёстко задать фиксированный интервал обновления I/O, например 1 мс, 2 мс или 10 мс, что критично для синхронных процессов.
Объём памяти влияет на сложность программы, которую можно реализовать. Программа измеряется в шагах (одна инструкция — один шаг) или в килобайтах/мегабайтах.